

宁创组办字[2014]5号
各市、产业、直属基层工会:
为加快我区高技能人才队伍建设步伐,进一步提升焊接专业技能人员技术水平,按照《关于在全区深入开展“创双优”劳动竞赛活动的通知》(宁创组字[2014]1号)要求,自治区“创双优”组委会决定,7月21日在宁夏电力建设工程公司技能培训中心举办全区电焊工职业技能竞赛。现就有关事项通知如下:
一、组织领导
本次大赛由自治区“创双优”组委会组织领导,自治区总工会、自治区人力资源社会保障厅主办,宁夏电力建设工程公司承办。为确保竞赛顺利进行,成立2014年全区电焊工职业技能竞赛组织委员会,下设办公室(附件3)。
二、竞赛工种及标准
工种:电焊工
标准:竞赛依据《国家职业标准》三级(高级工)确定竞赛内容。本次竞赛内容由理论知识和实际操作两部分组成,理论知识占30%,实际操作占70%,理论考试为闭卷考试,实际操作见
竞赛技术规则。
三、参赛对象和组队方式
(一) 参赛对象
参赛人员应具备《国家职业标准》中级工及以上职业资格,不受资历和学历限制。
(二)组队方式
各市总工会组织2个队、直属基层工会根据实际情况至少组织1个队参赛。每队由1名领队、1名技术指导(可兼任)、3名队员组成。
四、竞赛实施
本次竞赛活动分三个阶段组织实施:
(一)选拔阶段(6月18日—7月6日)。在选拔阶段各单位要本着坚持“公平、公正、公开、择优”的原则,坚持广泛参与和层层择优选拔,坚持注重业务理论和实际应用能力,坚持程序严谨、规范,通过全员学练、全员参与,选拔出优秀选手参加决赛。
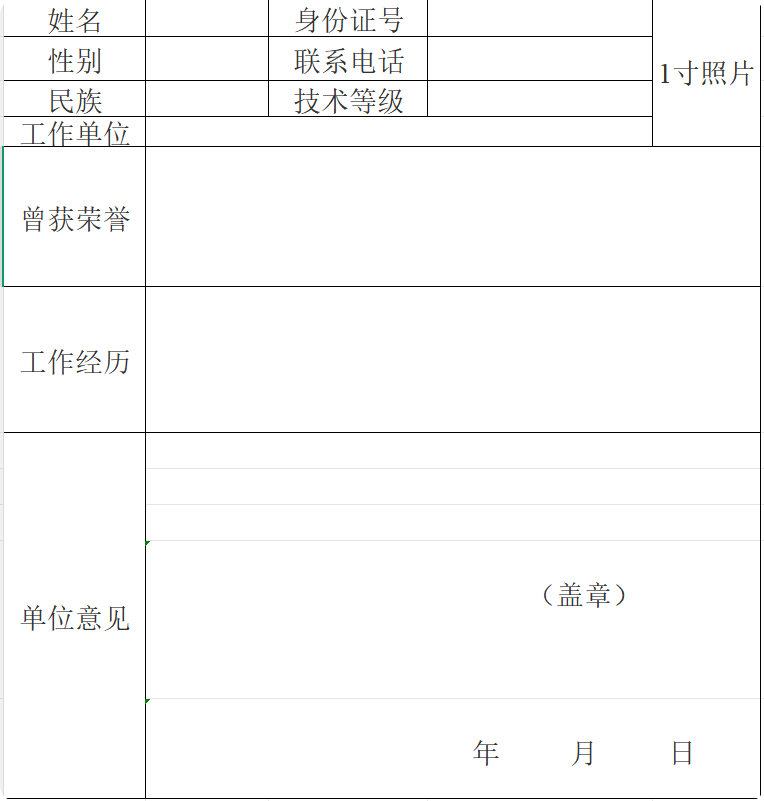
(二)报名阶段(7月7日—7月10日)。参赛单位应向组委会办公室提交参赛选手报名表一式两份(纸质和电子版)(附件1)。
(三)竞赛阶段(7月22日—7月24日)。按照竞赛规则的要求,组织理论知识考试和实际操作考核。
(四)为保证竞赛质量和选手覆盖面,当参加决赛选手总数少于50人时,组委会有权延期或取消竞赛。
五、奖项设置
(一)团体奖按每队参赛队员成绩合计总分,设一等奖1个、二等奖2个、三等奖3个。获一、二、三等奖的团体颁发奖励证书。
(二)获全区电焊工技能竞赛前10名的选手,由自治区“创双优”组委会授予“自治区技术标兵”,其余理论和实际操作成绩均合格的选手授予优秀选手称号。
(三)竞赛第1名且理论、实操均合格的企业职工身份选手,按程序申报自治区“五一”劳动奖章,同时由自治区人力资源社会保障厅授予“自治区技术能手”荣誉称号,破格颁发技师职业资格证书。
(四)对理论、实操均合格的中级工参赛选手,颁发高级工职业资格证书。
六、竞赛要求
(一)精心组织,细致安排。各单位要按照各阶段工作任务,落实职责,明确分工,扎扎实实地组织好本单位人员的选拔、报名和竞赛。
(二)积极动员,讲求实效。各单位要重视和选拔技术能手参加决赛,注重发现人才、培养人才、选树人才,为自治区经济建设和社会发展提供人才保障。
(三)广泛宣传、争先创优。各单位要加大对职工职业技能竞赛活动中先进人物的宣传工作力度,积极营造团结向上、比学赶超的良好社会氛围,努力造就一支适应我区经济社会发展需求的技能人才队伍。
七、其他事宜
(一)参赛报名截止时间:7月10日
(二)竞赛报到时间:7月21日,报名时发给参赛服务指南。
(三)参赛队成员实操着工作服。
(五)参赛选手报名时提供以下材料:
1.选手报名表一式2份(纸质和电子版);
2.选手本人身份证复印件一份;
3.选手近期一寸正面免冠照片2张(背面注单位、姓名);
4.选手本人现有《职业资格等级证书》复印件一份;
5.填写《宁夏回族自治区职业技能竞赛获奖选手晋级核准表》一式2份(贴照片)。
(六)报名地点:兰花花国际酒店南门总店(银川市南门外109国道与南绕城交汇处)
(七)乘车路线
南门汽车站:乘坐302路公交车至多维药业站下车,向
南200米至银川市兰花花国际大酒店。
火车站:乘坐1路、101路公交车至南门汽车站,换乘
302路公交车至多维药业站下车,向南200米至银川市兰花
花国际大酒店。
(八)自备劳保用品(面罩、手套、劳保皮鞋、工作服、帽、平光眼镜、有色护目镜片等)和辅助工具(焊工敲渣锤、锉刀、钢丝刷、挑焊根的錾子2至3把等)。
(九)竞赛办公室联系方式
联系电话: 4934036 4934037
联 系 人:王燕(13995197900)
柳毅(13639579100)
史海英(13995009013)
邮 箱: nepec_gh@126.com
附件:1.全区电焊工职业技能竞赛参赛选手报名表
2.宁夏回族自治区职业技能竞赛获奖选手晋级核准表
3. 全区电焊工职业技能竞赛实施方案
宁夏回族自治区“创双优”组委会办公室
2014年6月17日
附件1
全区电焊工职业技能竞赛参赛选手报名表
附件2
宁夏回族自治区职业技能竞赛获奖选手晋级核准表
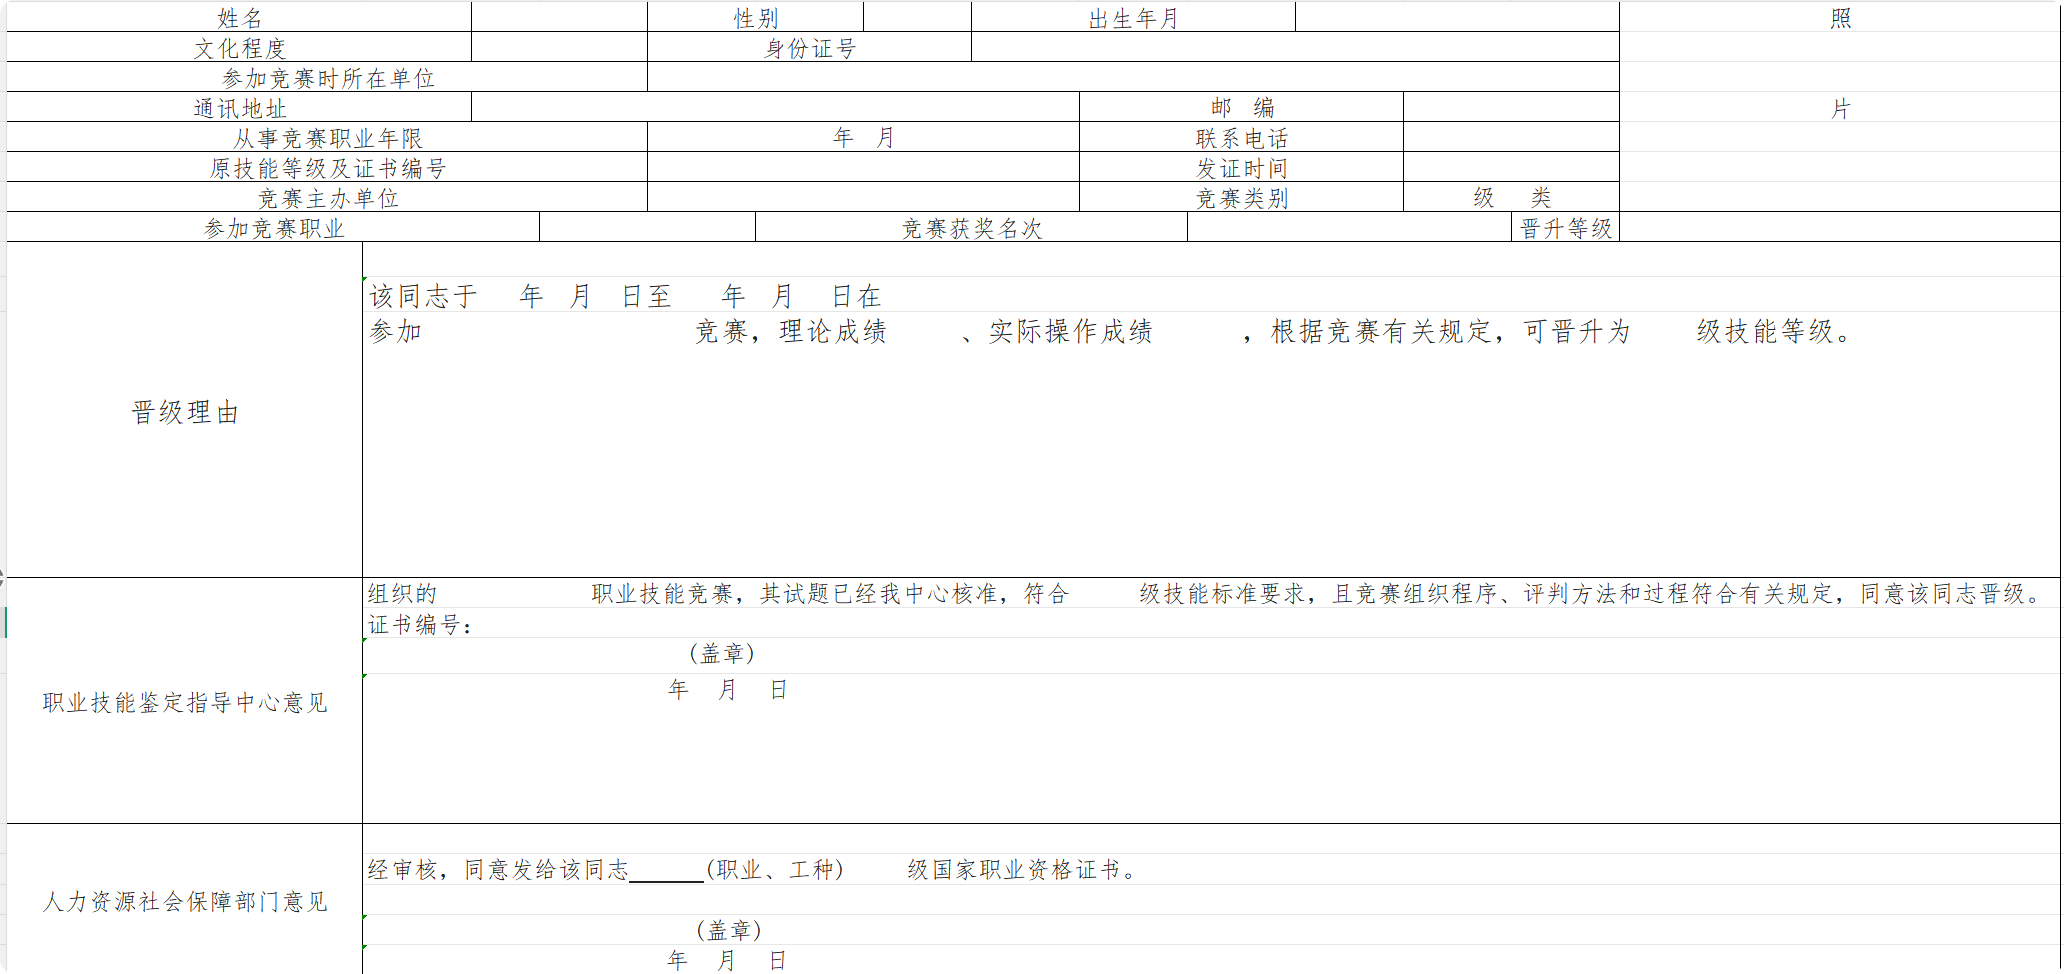
注:此表一式两份,一份存职业技能鉴定指导中心,一份存本人档案。
联系电话应为本人手机号。
附件3
全区电焊工职业技能竞赛实施方案
一、指导思想
以邓小平理论、“三个代表”重要思想、科学发展观为指导,认真贯彻落实党的十八届三中全会、中国工会十六大精神和自治区经济社会发展“十二五”规划,紧紧围绕自治区“两大战略”和“两区建设”,加快培养和造就适应我区经济社会发展需求的技能人才队伍,团结动员广大职工,为建设开放宁夏、富裕宁夏、和谐宁夏、美丽宁夏建功立业。
二、目的意义
按照《关于在全区深入开展“创双优”劳动竞赛活动的通知》(宁创组字[2014]1号)要求,自治区“创双优”组委会决定在宁夏电力建设工程公司焊培中心举办全区电焊工职业技能竞赛。通过此项活动,进一步深化“创双优”劳动竞赛,最大限度地调动和激发广大职工学习技术、提升技能、增强素质、大胆创新、争创一流的积极性,努力提升焊接专业技能人员技术水平,积极营造劳动光荣、知识崇高、人才宝贵、创造伟大的良好社会氛围。
三、组织领导
本次大赛由自治区“创双优”组委会组织领导,自治区总工会、自治区人力资源社会保障厅主办,宁夏电力建设工程公司承办。为确保竞赛顺利进行,成立2014全区电焊工职业技能竞赛组织委员会。组委会下设办公室、竞赛组、裁判组和监督组,成员由主办方、承办方和相关技术人员组成。
(一)竞赛组织委员会
主 任:马利明 自治区总工会党组副书记、常务副主席
副主任:拓兆功 自治区总工会副主席
孙晓军 自治区人力资源和社会保障厅副厅长
成 员:
王瑞锋 自治区人力资源和社会保障厅职业能力建设处处长
杨晓宁自治区职业技能鉴定指导中心主任
常红海 自治区总工会经济技术劳动保护部部长
张娅丽自治区总工会经济技术劳动保护部调研员
牟 华自治区职业技能鉴定指导中心副主任
张秋明宁夏电力建设工程公司总经理
姚宏民宁夏电力建设工程公司党委书记
郝文军宁夏电力建设工程公司工会主席
(二)办公室
办公室设在宁夏电力建设工程公司工会。
职 责:在竞赛组委会的领导下,负责竞赛活动会务及日常工作。
主任:郝文军
成 员:王燕、柳毅、史海英
(三)竞赛组
职 责:在竞赛组委会的领导下,负责参赛人员资格审核、竞赛实操考核项目设定、竞赛场所布置及理论和实操竞赛的组织实施工作。
组长:杨晓宁
成 员:郭建新、韩道永、王学平、王进、李莉、刘木宁
(四)裁判组
职 责:在竞赛组委会的领导下,负责竞赛活动中理论考试、实操项目成绩的评判及竞赛中出现的技术争议。竞赛结束时,向组委会报告比赛成绩。
组长:牟 华
成 员:(名单略)
三、竞赛工种
工种:电焊工
四、竞赛内容及标准
本次竞赛内容由理论知识和实际操作两部分组成,理论知识占30%,实际操作占70%。
理论知识试题类型分为判断题、单选题、多选题,实行百分制。
操作技能竞赛项目为:板对接仰位焊4G(焊条电弧焊SMAW)、管对接45°上斜固定焊(焊条电弧焊SMAW)、管对接水平固定加障碍焊5G(手工钨极氩弧焊GTAW)三个单项比赛,合计个人总成绩。
标准:《国家职业标准》三级(高级工)。
五、竞赛技术规定
本次电焊工竞赛内容由理论知识和实际操作两部分组成,理论知识占30%,实际操作占70%。
(一)理论考试内容
理论知识试题从职业技能鉴定国家题库宁夏题库中抽取,类型分为判断题、单选题,实行百分制。复习材料参考国家职业资格培训教程《焊工》(中国劳动社会保障出版社出版,书号:3819);职业技能鉴定指导《焊工》(中国劳动社会保障出版社出版,书号:4026)。
理论考试时间:90分钟
(二)理论考场纪律
1.参赛选手提前10分钟进入考场,入考场前,由监考人员查验准考证,经确认后方可进入考场。
2.参赛选手应按指定座位号入座。
3.选手不得携带任何与考试有关物品进入考场并关闭手机等通讯工具,违反者取消考试资格。
4.按考场负责人在考前宣布的规定位置和方式,在试卷上书写准考证号等项目,考卷其它位置不得有任何暗示选手身份的记号或符号,否则试卷作废。
5.正式开考后迟到10分钟及以上者,一律按自动弃权处理。开考30分钟后方可交卷并立即离开考场,不得在考场周围高声谈论、逗留。
6.参赛选手应遵守考场纪律,服从监考人员指挥。选手应保持肃静,不准交头接耳、传递纸条、抄袭他人试卷以及进行其它作弊行为,违反者取消考试资格。
7.考试过程中有事可向监考人员举手示意,由监考人员负责处理。涉及到考题的内容不予解释。
8.考试时间结束,停止答题。立即交卷(应连同草稿纸一起上交),离开考场。
9.考试结束由监考人员将试卷交保密组人员,并当场密封试卷。
10.考场中除指定的监考人员外,其他人员须经竞赛组委会允许,由专人陪同并佩带标志方可进入。
(三)实操竞赛内容
1. 板对接仰位焊4G(焊条电弧焊SMAW);
2.管对接45°上斜固定焊6G(焊条电弧焊SMAW);
3.管对接水平固定焊5G(手工钨极氩弧焊GTAW);
以上实际操作试件规格见附图。
(四)实操竞赛规则
1.试件组对准备
1)参赛选手应按规定穿戴劳动保护用品,辅助工具自备(见选手允许自带工具规定) 。
2)选手凭参赛证和抽签单领取试件和焊材。
3)每位选手所领用试件,在组对前应检查是否符合要求,一般不予调换,若有异议,由裁判长裁定。
4)参赛选手按抽签的比赛轮次,按规定时间、地点自行进行试件组对。
5)试件在组对过程中如不慎装废,选手可以自行修复,但不得调换。
6)监考人员对每名选手的各道工序应认真填写试件流转卡,对认可合格的组对试件监考人员、选手签上姓名。对不符合组对要求的试件,监考人员应通知选手重新组对。未经检查合格认可的试件,一律不能用于比赛。
2.试件组对规定
1)组对时间为一小时;
2)点固焊应采用与正式焊接相同的焊接方法和焊接材料;
3)所有试件应点固在正面坡口内。板状试件点固在试件两端,点固长度≤20mm。管状试件φ133×10点固不得超过二点、φ60×5点固为一点,每点点固长度≤10mm。
3.试件焊接方向及焊条选用原则规定
1)板状对接焊采用一个方向焊接,不得由中间向两端焊或由两端向中间焊,其余层数的方向和打底焊的方向要一致;
2)管状试件焊接均采用两半圆自下而上焊接。
3)板对接仰位焊4G(焊条电弧焊SMAW)打底层和填充层采用φ3.2 mm焊条、盖面层采用φ4mm焊条
4)管对接45°上斜固定焊6G(焊条电弧焊SMAW)打底层采用φ2.5 mm焊条、填充和盖面层采用φ3.2mm焊条。
4.实操考场纪律
1)选手在正式比赛前15分钟凭比赛抽签单分别到试件库和焊材库领取试件和焊材。以发令信号为准,开赛迟到10分钟及以上者,按自动弃权处理。
2)比赛操作时间为120分钟。
3)比赛中不准使用电动工具。
4)焊机、焊枪、焊钳、把线均统一提供,不准自带。
5)选手应自备劳保用品(面罩、手套、劳保皮鞋、工作服、帽、平光眼镜、有色护目镜片等)和辅助工具(焊工敲渣锤、锉刀、钢丝刷、挑焊根的錾子2至3把等)。
6)试件固定高度不得高于1.3m(以试件中心点为准) 。
7)管状试件点固处不许放在仰焊(5点钟~7点钟)位置。
8)选手试电流只能在专门统一发给的试板上进行,不准在夹具上试电流,否则按违反考场规定处理。
9)试件全部采用单面焊。焊接层数以及采用单道焊或者采用多道焊,不做具体要求,均由选手自定。
10)试件在施焊过程中(包括焊缝层间清理)均应在焊接支架上进行,不得再变换位置和方向。如遇清理焊缝使试件移位,应在监考人员监督下恢复原位。试件未焊完不准取下(不包括最后表面清理),不得在试件上作任何标记。违反上述规定,该单项按0分处理。
11)施焊过程中,试件焊废不予补发,允许选手在比赛时间内自行手工修复。焊缝的正、反表面不准修复补焊、重熔,若违反该试件按0分处理。
12)由于停电及外部原因影响操作时,选手有权提出异议,由裁判长核实裁定。
14)选手在比赛过程中,若需要休息、饮水、上洗手间等所占用时间,一律计算在操作时间内。
15)比赛完毕,选手应认真清理试件表面的焊渣、飞溅,但不能破坏试件焊缝的原始成形。清理好的试件交监考人员检查,监考人员如发现选手对试件未清理干净,有权要求选手返工。清理好的试件由监考人员会同选手将试件交指定地点封号,并在监考记录上双方签字。
16)选手应本着公平竞争原则进行比赛,不得损坏或拆卸比赛所提供的所有设施,若发现此类行为即取消该选手全部考试成绩。
(五)成绩计算方法
各参赛选手理论知识总分×30%与三项操作技能总分÷3×70%之和为该选手的最终成绩(保留二位小数)。
当出现选手成绩相同时的处理方法:总分相同以操作技能分数高的列前,操作技能分数也相同的以实际操作考试时间最短列前,操作时间也相同的以射线探伤分数最高的列前。
(六)比赛设备及材料
1.焊机
比赛场地提供松下(ZX7-400)焊机,焊条(E5015大西洋),焊丝(ER50-6大西洋)。
2.试板坡口尺寸按操作技能考试要求加工;试件长度方向的弯曲变形不得超过1mm,宽度方向的弯曲变形不得超过0.5mm;试板总量应留有3~4对的余量,以便到时调换;试件下料采用半自动气割,坡口采用铣床或刨床进行加工。
(七)实际操作项目附图
1.板对接仰位焊4G(焊条电弧焊SMAW)
材质:Q345
焊条型号:E5015 规格:φ3.2 mm、φ4 mm (任选)
打底层和填充层采用φ3.2 mm焊条、盖面层采用φ4mm焊条
S:12mm
α:32°±2°
L
B:200 mm
B
S
b
P
α
L:300mm
b、p自定
反变形量自定
2.管对接45°上斜固定焊6G(焊条电弧焊SMAW)
材质:20G
焊条: E5015规格 : φ2.5、3.2 mm
打底层采用φ2.5 mm焊条、填充和盖面层采用φ3.2mm焊条
L:500mm
D:φ133 mm
S:10 mm
α:32°±2°
b、p自定
D
b
L
S
p
α

3.管对接水平固定焊5G(手工钨极氩弧焊GTAW)
材质:20G
焊丝:ER50-6 规格:φ2.5 mm
钨极:φ2.5 mm
L:300mm
D:φ60 mm
S:5 mm
α:32°±2°
b、p自定
障碍管长:300mm
φ60
b
L
S
p
α
D
84
84
全区电焊工职业技能竞赛外观评分表(一)
项目:板对接仰位焊4G(焊条电弧焊SMAW)δ=12mm
试件明码:( ) 本项得分:
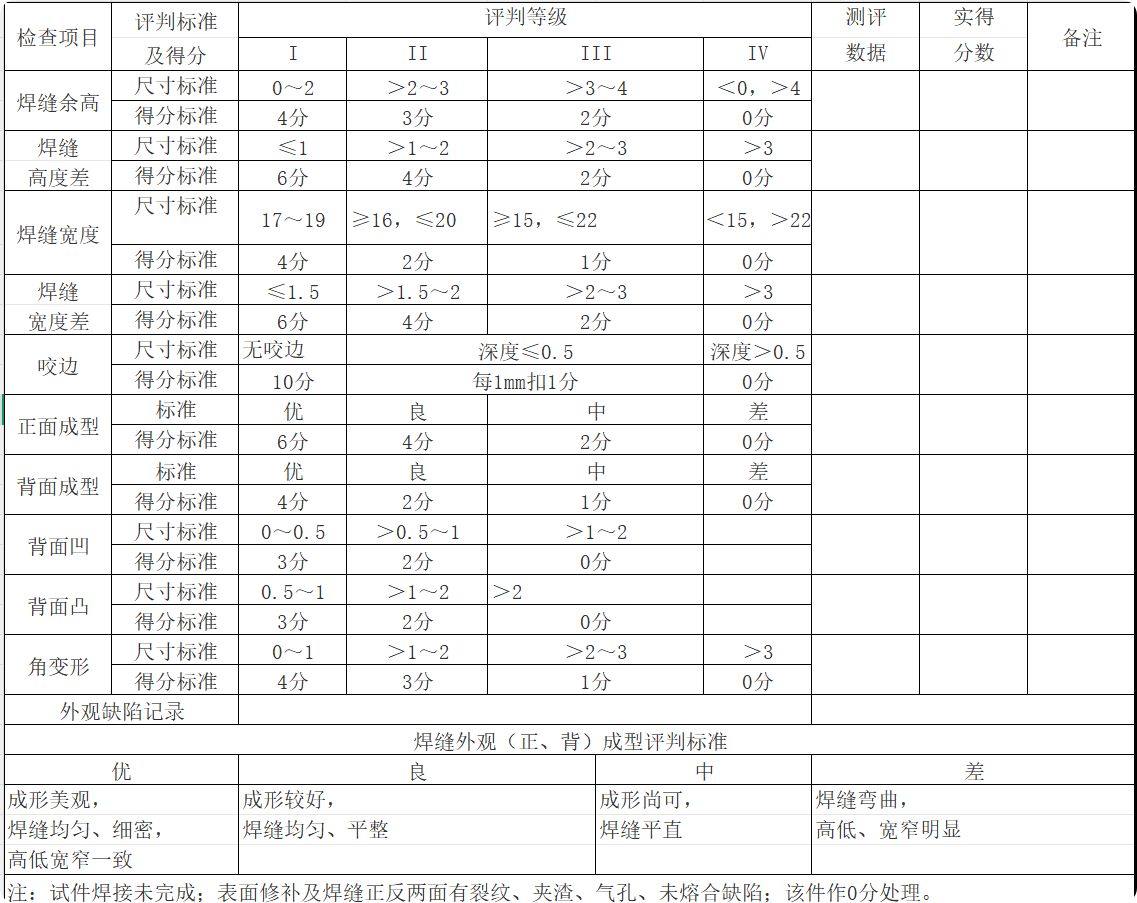
外观评判组长: 记录员:
评 判 员: 日期时间:
全区电焊工职业技能竞赛外观评分表(二)
项目:管对接45°上斜固定焊6G(焊条电弧焊SMAW)管件 φ133×10mm
试件明码:( ) 本项得分:
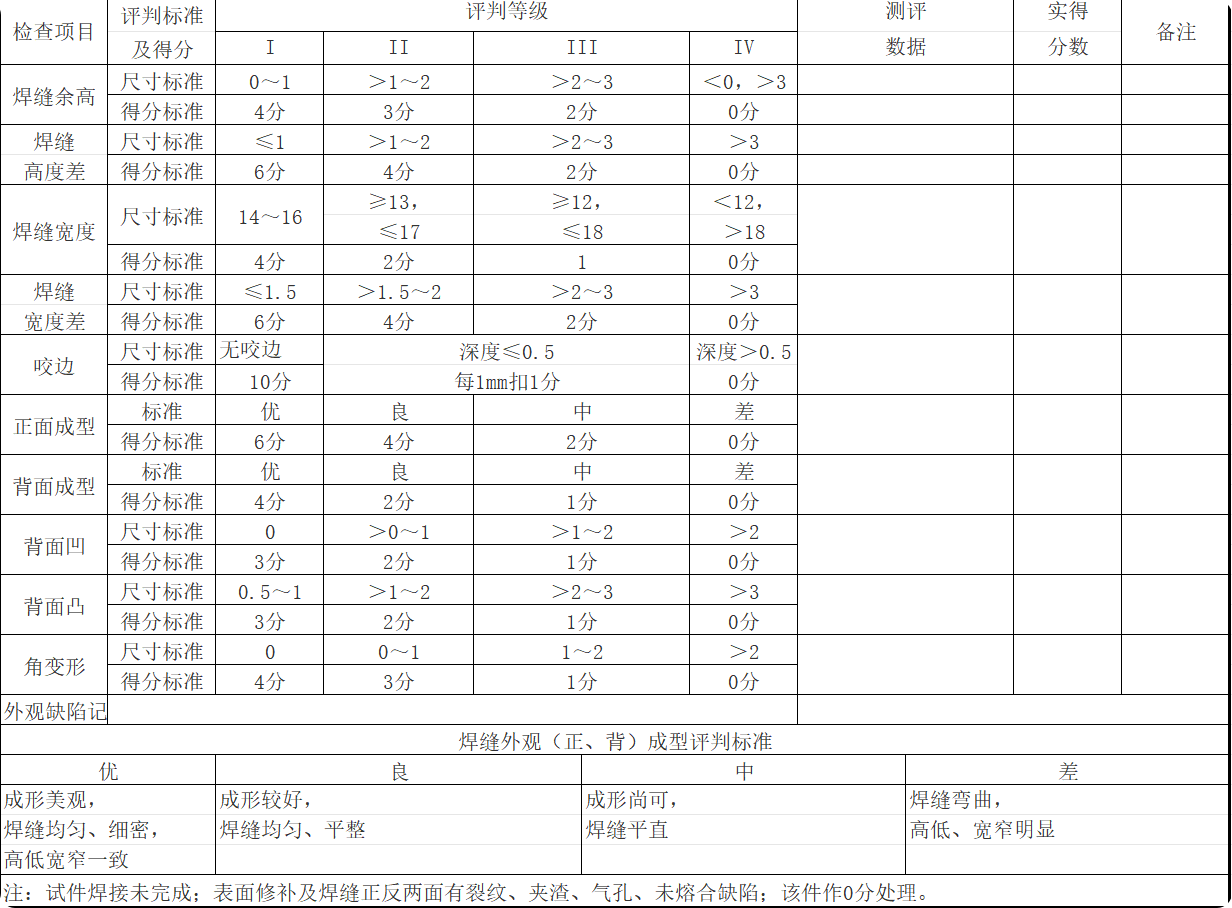
外观评判组长: 记录员:
评 判 员: 日期时间:
全区电焊工职业技能竞赛外观评分表(三)
项目:管对接水平固定焊5G(手工钨极氩弧焊GTAW) 管件φ60×5mm
试件明码:( ) 本项得分:
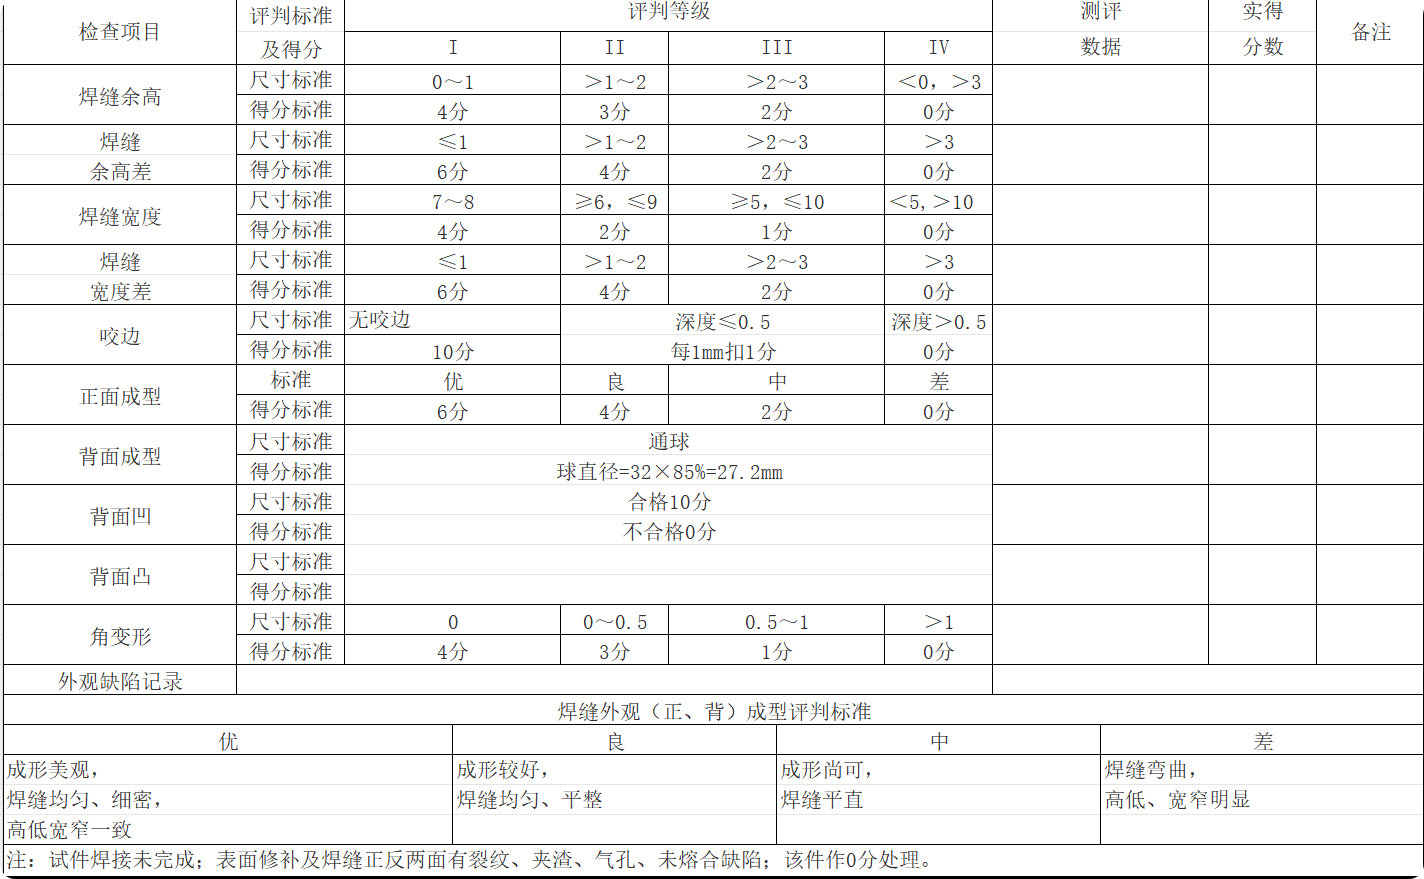
外观评判组长: 记录员:
评 判 员: 日期时间:
全区电焊工职业技能竞赛无损检验评分表
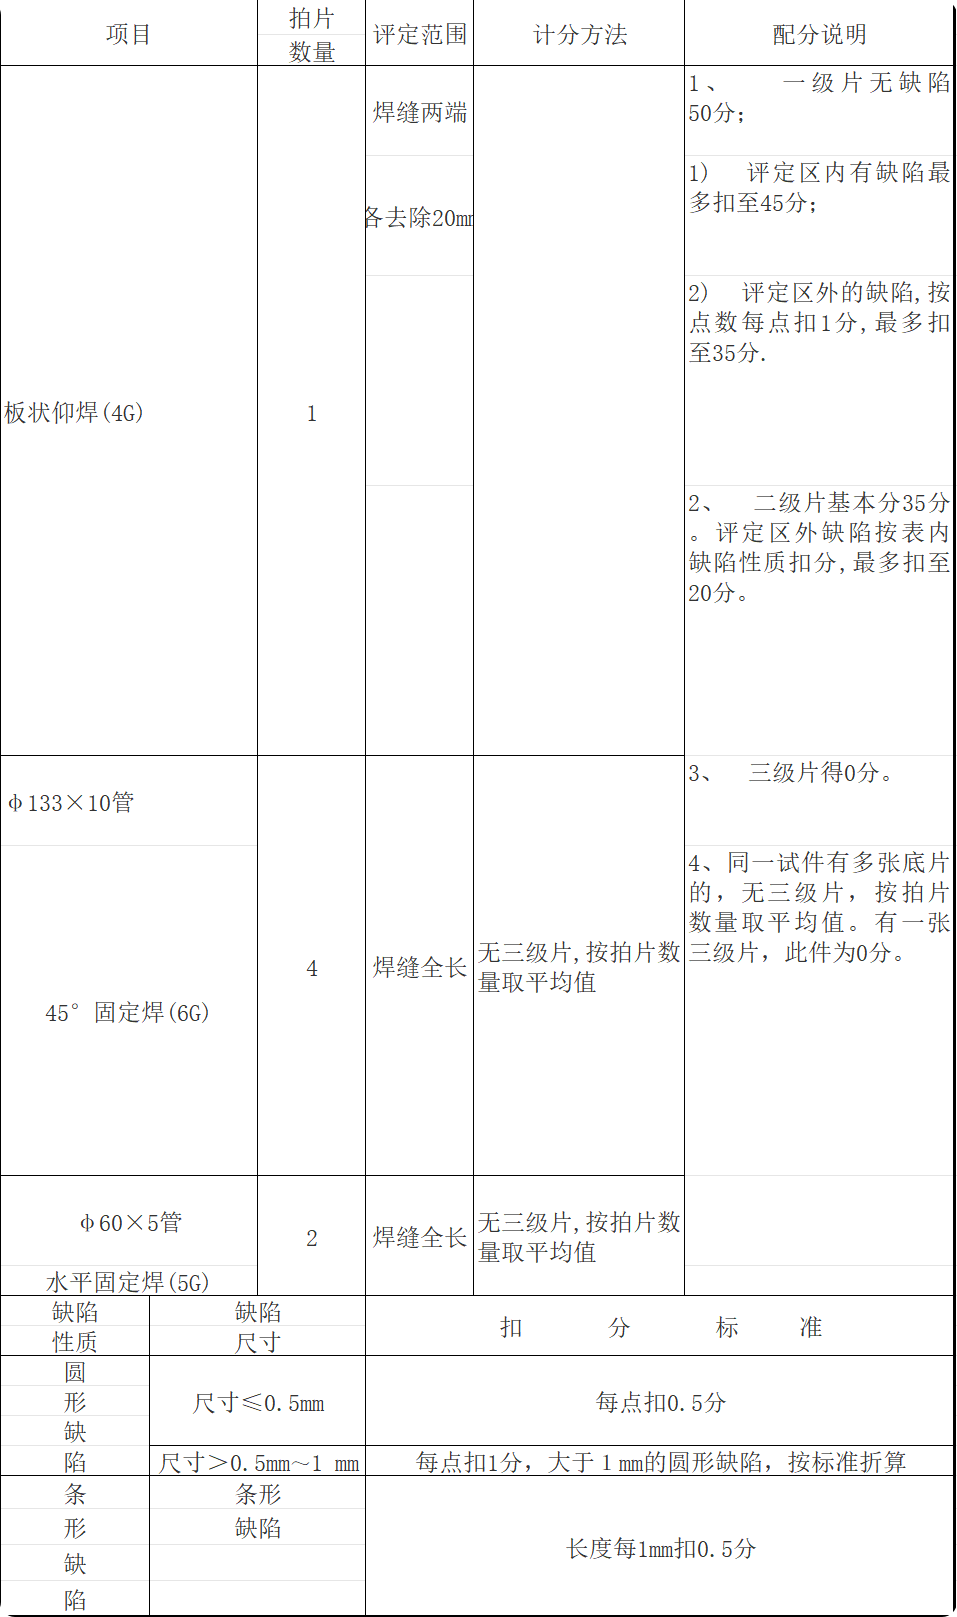
无损检验评判组长: 记录员:
评 判 员: 日期时间:
28

微信公众号

微信视频号
职工之家APP

今日头条

抖音
宁夏工会经费
码上入会

 宁公网安备 64010602000049号